Цены на сайте приведены справочно и не являются официальной офертой, просьба уточнять актуальный цены у менеджеров!

Как добиться красивых швов на TIG сварке
16.11.2020
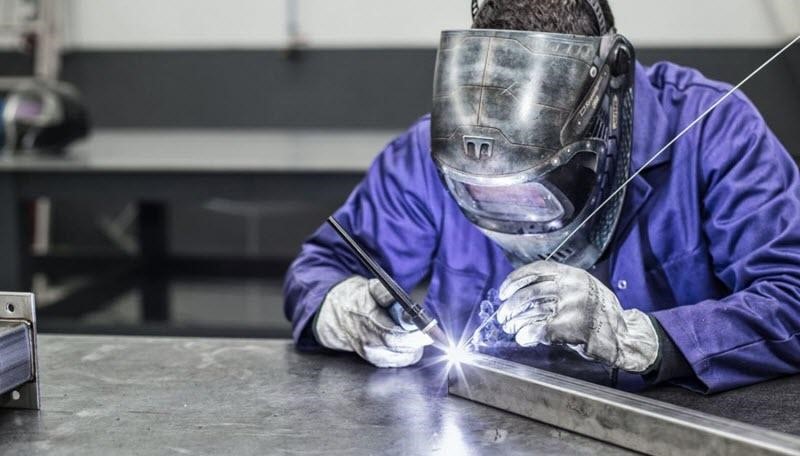
Использование TIG сварки позволяет получать красивые швы с равномерным проплавом по глубине. Но чтобы добиться качественного соединения, необходимо грамотно подходить ко всем этапам сварочного процесса – от подготовки поверхности и выбора электродов до подбора величины сварочного тока, газовых линз и давления в подаче аргона. Рассмотрим, что нужно учитывать при работе и какие параметры влияют на качество готового шва.

Распространенные дефекты TIG-сварки
Появление дефектов сварочных швов связано с множеством факторов – некачественный металл, нарушение технологии сварки, неправильный подбор присадочных материалов и режима работы аппарата и др. Все недостатки условно делятся на две группы – наружные и внутренние. К первым относят дефекты, которые можно обнаружить при визуальном осмотре на поверхности шва, ко вторым – изъяны внутри соединения, выявляемые ультразвуковым или рентгеновским контролем.
Чаще всего при ТИГ сварке сталкиваются со следующими дефектами:
- подрез;
- избыточное усиление шва;
- смещение;
- провисание корня;
- превышение кромок;
- кратер;
- неполное заполнение разделки.
Одна из главных задач сварщика – предупредить образование этих дефектов и выполнить высококачественный сварочный шов с высокой стабильностью соединения. Как это сделать – поговорим далее.
Соблюдаем чистоту
Чистота сварочной зоны – важный критерий работы, который напрямую влияет на качество шва. Если планируется варить алюминий, необходимо выполнять очистку поверхности даже в том случае, когда травление производилось за несколько часов до начала варения. Зону сварки предварительно обезжиривают спиртом, ацетоном или щелочными моющими средствами, а затем протравливают на расстояние в 10 см до предполагаемого соединения. Чтобы избавиться от оксидной пленки, непосредственно перед свариванием поверхность очищают при помощи вращающейся щетки из нержавейки.
Подбор и эксплуатация электрода
Для сварки по технологии TIG в горелку устанавливают вольфрамовые электроды, которые отличаются высокой электро- и теплопроводностью, обеспечивают легкое зажигание сварочной дуги. Наиболее распространенными являются электроды:
- Из чистого вольфрама – чаще применяются для алюминия, так как отлично подходят для работы на переменном токе. Быстро расходуются, но отличаются низкой ценой.
- Из латинированного вольфрама – хорошо сохраняют форму наконечника и позволяют проще удерживать дугу. Отличаются износоустойчивостью, поэтому меньше расходуются на каждую единицу соединения.
- Из торированного вольфрама – более стабильны в сравнении с чистым вольфрамом при сварке на постоянном токе. Могут использоваться на переменном токе, но только на малой толщине.
Вольфрамовые электроды имеют диаметр от 0,5 до 6,47 мм. Наиболее распространенными являются изделия диаметром 1,6 и 2,4 мм, которые могут охватить почти весь спектр сварочных токов. К примеру, при использовании торированного электрода можно выполнять сварку токами в пределах 30–180 А, что достаточно для решения большинства задач.
Во время работы электроды имеют свойство разрушаться, поэтому для достижения красивого шва их необходимо периодически заменять или затачивать. При заточке лучше использовать абразивный круг с зерном не выше 120-го, что позволит добиться гладкой поверхности заточенного конуса. Риски от камня при этом нужно направлять вдоль оси электрода.
Защитные газы
Место сварки в процессе работы должно быть надежно защищено от действия окружающей среды. Попадание воздуха в эту зону может привести к формированию нитридов и оксидов, которые способствуют появлению дефектов соединения. Для защиты используют так называемые «благородные» газы – гелий и аргон, которые позволяют оттеснить воздух от расплавленной сварочной ванны. Газ аргон больше подходит для никелевых сплавов, нержавеющих и низколегированных сталей, гелий чаще используют для алюминия и меди.

Газовые линзы
Первоначальный расход защитного газа при использовании аргонодугового оборудования выставляется в диапазоне 8–10 л/мин. Однако при высоком диаметре газового сопла или при большом вылете электрода он требует более высоких значений. Добиться повышения расхода газа можно при помощи газовых линз, предназначенных для поддержки ламинарности газового потока. Оптимальным решением могут стать линзы из наборов MASTER TIG BT-17/BT-18/BT-20 и MASTER TIG BT-9/BT-20, которые обеспечат лучшую защиту зоны сварки.
Немаловажным критерием для достижения красивого шва также считается форма соединения. Если варить внахлестку, следует обеспечить повышение фокусировки тепла на торцах. Кроме того, большую роль играют практические навыки в работе. Чтобы выполнять идеальные соединения, следует регулярно практиковаться, стараясь в совершенстве освоить технику сваривания.
Наборы расходных частей
МASTER TIG BT-9/BT-20 Это набор расходных частей для газовых горелок Grovers моделей BT-9,BT-20, WP-9, WP-20. В его состав входят заглушки разных размеров, сопла, цанги, уплотнительное кольцо и изолятор.
МASTER TIG BT-17/BT-18/BT-20 Это набор расходных частей, который подходит для большинства горелок Grovers. В его состав также входят заглушки разных размеров, сопла, цанги, уплотнительное кольцо и изолятор.
Возникли вопросы?
Заполните форму обратной связи, наши менеджеры свяжутся с вами!